- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Как комплексная ковка, литье и обработка на станках с ЧПУ повышают экономическую эффективность изготовления нестандартных металлических компонентов
НИНБО, КИТАЙ – 13 ноября 2026 г.– Поскольку промышленные производители в Северной Америке и Европе сталкиваются с растущим давлением необходимости контролировать производственные затраты при сохранении строгих спецификаций компонентов, выбор производственного процесса стал важной частью проектирования и планирования цепочки поставок.
Для сложных металлических компонентов использование единого производственного процесса не всегда является наиболее экономичным решением. Прямая обработка на станке с ЧПУ цельной заготовки может обеспечить значительную гибкость конструкции, но также может привести к значительному удалению материала и увеличению циклов обработки. С другой стороны, ковка и литье позволяют создавать формы, более близкие к конечной геометрии компонента, уменьшая количество материала, который необходимо удалить во время последующей обработки.
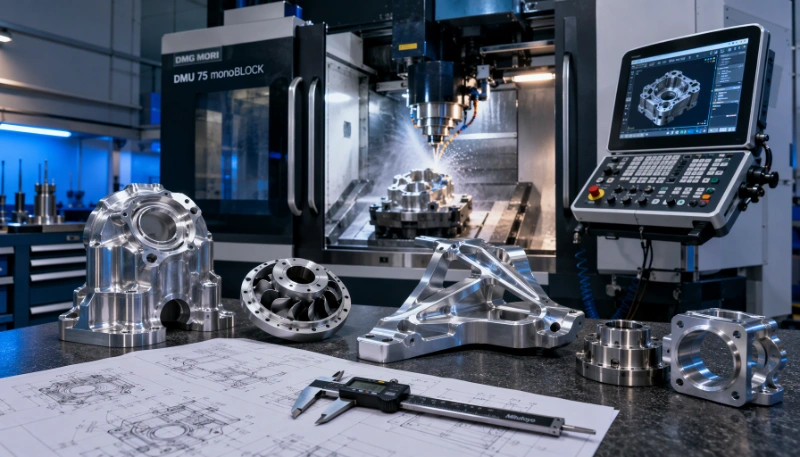
Признавая важность этих производственных отношений,Нинбо Юлин Трейдинг Ко., Лтд.фокусируется на координации процессов формования, близких к заданной форме, включая ковку в закрытых штампах и прецизионное литье, сПрецизионная обработка с ЧПУи проверка качества.
Этот комбинированный подход обеспечивает альтернативный маршрут производства промышленных компонентов на заказ, помогая инженерным группам оценить использование материалов, требования к обработке, эффективность производства и общие производственные затраты.
Почему интеграция производственного процесса важна для изготовления металлических компонентов на заказ
Производство прецизионных металлических компонентов часто включает в себя несколько этапов: от подготовки сырья и первоначальной формовки до механической обработки, обработки поверхности и окончательного контроля.
Когда каждый этап выполняется независимо, координация между поставщиками может усложниться. Интерпретация технических чертежей, припуски на обработку, ссылки на размеры, документация по материалам и производственные графики могут различаться на разных производственных предприятиях.
Эти различия могут создать дополнительные требования к коммуникации и усложнить контроль качества на протяжении всего производственного процесса.
Например, для корпуса гидравлического клапана может потребоваться первоначальная кованая или литая заготовка с последующей обработкой на станке с ЧПУ внутренних каналов, резьбовых отверстий, уплотнительных поверхностей и монтажных соединений. Если заготовка спроектирована без учета последующих операций обработки, чрезмерное удаление материала или недостаточный припуск на обработку могут повлиять на эффективность производства.
Интегрированная производственная стратегия учитывает эти соображения на ранних стадиях инженерного процесса. Совместно оценивая требования к формованию и механической обработке, производители могут установить более подходящую производственную последовательность и сократить количество ненужных операций.
Для Ningbo Youlin Trading Co., Ltd. эта координация является важной частью поддержки индивидуальных проектов металлических компонентов OEM и ODM.
1. Формирование почти готовой формы: определение правильной геометрии компонента
Производство почти готовой формы относится к методам производства, которые создают деталь, близкую к ее предполагаемой конечной геометрии, перед вторичной обработкой. Цель состоит в том, чтобы уменьшить удаление ненужного материала, сохраняя при этом достаточный припуск на размерную отделку.
Ковкаи литье — два широко используемых подхода, хотя их пригодность зависит от структуры компонента, свойств материала и производственных требований.
Ковка в закрытых штампах для несущих компонентов
При ковке в закрытых штампах используются фасонные штампы для формования нагретого или иным образом подготовленного металла под контролируемым давлением. Этот процесс позволяет производить компоненты с относительно сложными внешними профилями, одновременно помогая создать благоприятный поток зерен материала.
Для применений, связанных с повторяющимися механическими нагрузками, ударами или вибрацией, ковка может обеспечить преимущества в механической прочности и усталостных характеристиках по сравнению с некоторыми альтернативными методами производства.
Общие материалы, используемые в проектах индивидуальной ковки, включают:
- Углеродистые и легированные стали для конструкционных и механических деталей.
- Марки нержавеющей стали для коррозионностойких применений.
- Алюминиевые сплавы для чувствительных к весу компонентов.
- Латунь и другие медные сплавы для некоторых механических применений и систем управления жидкостью.
Типичные кованые компоненты включают гидравлические фитинги, автомобильные тяги, механические соединители, детали тяжелого оборудования и компоненты промышленного монтажа.
После первоначального этапа формования обработка с ЧПУ может использоваться для окончательной обработки критических размеров, резьбовых соединений, поверхностей подшипников и интерфейсов сборки.
Сочетание ковки и механической обработки позволяет учитывать первоначальную структуру материала и конечные требования к размерам с помощью различных, но взаимодополняющих процессов.
Литье по выплавляемым моделям для компонентов сложной геометрии
Литье по выплавляемым моделям, также известное как литье по выплавляемым моделям, подходит для компонентов сложной формы, детализированных внешних особенностей и геометрии, которые могут потребовать обширной механической обработки, если они изготовлены из твердой заготовки.
Процесс включает в себя создание воскового рисунка, формирование вокруг него керамической оболочки, удаление воска и заливку расплавленного металла в образовавшуюся полость.
Он обычно используется для компонентов из нержавеющей стали и других сплавов, где необходимо учитывать сложную геометрию и требования к материалам.
Инвестициикастингможет снизить потребность в обширном удалении материала, хотя критические размеры и функциональные поверхности все равно могут потребовать обработки на станке с ЧПУ.
Область применения включает компоненты промышленных клапанов, детали насосов, морское оборудование, механические корпуса и другие металлические компоненты, изготовленные по индивидуальному заказу.
Литье под высоким давлением деталей из алюминия и цинка
Литье под высоким давлением — еще один вариант изготовления деталей относительно сложной формы и повторяемых размеров.
Расплавленный алюминиевый или цинковый сплав впрыскивается в металлическую матрицу под давлением, что позволяет производить детали с детальными характеристиками и относительно тонкими секциями стенок.
Этот процесс особенно подходит для применений, требующих повторяющегося производства, таких как корпуса оборудования, кронштейны, корпуса и отдельные механические детали.
В зависимости от конструкции и требуемой точности размеров может потребоваться вторичная обработка резьбовых отверстий, прецизионных монтажных поверхностей и других функциональных особенностей.
При выборе метода литья под давлением следует также учитывать такие факторы, как инвестиции в оснастку, ожидаемый объем производства, толщина стенок и потенциальные дефекты отливки.
2. Прецизионная обработка с ЧПУ: достижение функциональной точности
Покаковкаи литье определяют базовую геометрию компонента, обработка на станках с ЧПУ часто отвечает за получение критических размеров, необходимых для сборки и эксплуатации.
Это различие особенно важно для промышленных деталей с прецизионными отверстиями, резьбовыми соединениями, уплотнительными поверхностями, отверстиями для подшипников и множеством монтажных позиций.
Многоосевой токарно-фрезерный станок с ЧПУ
Нинбо Юлин Трейдинг Ко., Лтд. поддерживает индивидуальные токарные и фрезерные работы на станках с ЧПУ для различных металлических материалов, включая нержавеющую сталь, латунь, медные сплавы, углеродистую сталь, легированную сталь и алюминий.
В зависимости от геометрии детали и производственных требований операции механической обработки могут включать:
- Токарная обработка с ЧПУ цилиндрических деталей, валов и резьбовых элементов.
- Фрезерование с ЧПУ плоских поверхностей, пазов, карманов и сложных профилей.
- Многоосевая обработка компонентов, требующих обработки в разных направлениях.
- Прецизионное сверление, нарезание резьбы и растачивание функциональных отверстий и внутренних соединений.
Например, кованый гидравлический компонент может потребовать обработки на станке с ЧПУ для завершения монтажных поверхностей, внутренних портов, резьбовых соединений и уплотнительных канавок. Начальный процесс ковки определяет основную форму конструкции, а механическая обработка создает элементы, необходимые для установки и эксплуатации.
GD&T и контроль исходной точки обработки
Определение геометрических размеров и допусков (GD&T) играет важную роль в производстве компонентов с множеством функциональных поверхностей.
На чертеже могут быть указаны не только отдельные размеры, но и позиционные допуски, требования к концентричности, перпендикулярности, плоскостности и другие геометрические соотношения.
Установление соответствующих баз обработки помогает поддерживать размерные соотношения между различными элементами и снижает риск накопления ошибок позиционирования при нескольких установках.
Поэтому для компонентов, требующих нескольких операций обработки, планирование оснастки и выбор исходных данных должны рассматриваться во время инженерного анализа, а не рассматриваться как отдельные производственные решения.
Окончательный допуск на обработку зависит от характеристик материала, геометрии детали, возможностей оборудования и требований контроля.
3. Проектирование для технологичности: соединение формовки и механической обработки на этапе проектирования
Проектирование для технологичности (DFM) помогает выявить потенциальные производственные трудности до того, как будут задействованы инструменты и производственные ресурсы.
Для компонентов, включающих как формовку, так и механическую обработку, инженерная оценка должна учитывать требования каждого процесса, а не оптимизировать только исходную заготовку или готовую геометрию.
Важные соображения включают в себя:
Геометрия ковки и литья
Углы уклона, линии разъема, толщина стенок, угловые радиусы и структурные переходы влияют на возможность формования. Соответствующие корректировки конструкции могут улучшить поток материала, упростить конструкцию штампа и уменьшить потенциальные производственные дефекты.
Припуски на обработку
Первоначальная заготовка должна обеспечивать достаточно материала для последующей обработки без создания неоправданно больших припусков. Это помогает сбалансировать требования к формовке с временем обработки и использованием материала.
Выбор базы обработки
Функциональные поверхности и эталонные элементы следует оценивать вместе, чтобы установить практические исходные данные обработки. Подходящая стратегия данных помогает поддерживать согласованность между несколькими операциями.
Консолидация компонентов
Некоторые узлы состоят из нескольких отдельно изготовленных и сваренных компонентов. В зависимости от конструктивных требований и возможности производства интегрированный кованый или литой компонент может уменьшить количество отдельных деталей и связанных с ними сборочных операций.
Однако консолидацию компонентов всегда следует оценивать с точки зрения затрат на оснастку, сложности обработки, требований к техническому обслуживанию и функциональных требований окончательной сборки.
Разработка прототипа и первая проверка изделия
Производство прототипов дает возможность проверить, подходит ли выбранный производственный маршрут, прежде чем переходить к более крупным объемам производства.
Первоначальные образцы можно оценить на предмет точности размеров, характеристик материала, соответствия сборки и характеристик конкретного применения.
Проверка первого изделия (FAI) также может использоваться для документирования критических размеров и сравнения изготовленного компонента с утвержденным техническим чертежом.
Этот процесс помогает определить необходимые корректировки инструментов, припусков на обработку, приспособлений и процедур проверки перед началом повторного производства.
4. Проверка качества: от сырья до готовых компонентов.
При объединении различных производственных процессов управление качеством должно учитывать характеристики и потенциальные дефекты, связанные с каждым этапом производства.
Обработанный компонент с точными размерами может по-прежнему иметь основной материал или проблемы с формованием, если исходная заготовка не контролируется должным образом. По этой причине проверка материалов и технологический контроль являются важными частями производства металлов на заказ.
Проверка состава материала
Проверка качества материала помогает подтвердить, что выбранное сырье соответствует указанным инженерным требованиям.
Оптическая эмиссионная спектрометрия (ОЭС), если она доступна и применима, может использоваться для анализа химического состава металлических материалов.
Документация по материалам, включая соответствующие сертификаты заводских испытаний и протоколы испытаний материалов, может предоставить дополнительную информацию о спецификациях материалов и производственных партиях.
Контроль размеров и метрология
Координатно-измерительные машины (КИМ), проекторы оптических профилей, цифровые измерительные приборы и тестеры шероховатости поверхности можно использовать для проверки различных характеристик компонентов.
Требования к проверке могут включать:
- Критические размеры и допуски обработки.
- Положения отверстий и геометрические соотношения.
- Плоскостность и перпендикулярность.
- Шероховатость поверхности.
- Размеры резьбы и интерфейсы сборки.
Метод проверки следует выбирать в соответствии с геометрией компонента, требованиями к допускам и соответствующими спецификациями чертежей.
Механические и поверхностные испытания
В зависимости от материала и предполагаемого применения дополнительные испытания могут включать измерение твердости, испытание на растяжение, проверку толщины покрытия и испытание на коррозию в солевом тумане.
Для компонентов, удерживающих давление, также может потребоваться испытание гидростатическим давлением в соответствии с применимыми спецификациями продукта и процедурами испытаний.
Эти проверки предоставляют дополнительные доказательства эффективности материалов и компонентов, помимо проверки размеров.
Отчеты о качестве и отслеживание производства
Для OEM-проектов, требующих документальной проверки качества, соответствующие записи проверок могут способствовать приемке и отслеживанию продукции.
В зависимости от требований проекта документация может включать в себя:
- Протоколы испытаний материалов (MTR).
- Отчеты Первой артикульной инспекции (FAI).
- Записи о проверке размеров.
- Сертификаты соответствия (CoC).
- Применимые протоколы испытаний механической и поверхностной обработки.
Конкретный пакет документации должен быть согласован на этапе оценки проекта.
5. Оценка совокупной стоимости владения при производстве металлических компонентов
Выбор между механической обработкой, ковкой икастингне должны основываться исключительно на котируемой цене за единицу отдельного производственного предприятия.
Для промышленных OEM-проектов совокупная стоимость владения (TCO) обеспечивает более широкую перспективу, учитывая затраты, связанные со всем процессом производства и поставок.
На общую стоимость производства влияют несколько факторов.
Использование материалов
Обработка сложной детали непосредственно из цельной заготовки может привести к значительному съему материала, особенно если готовая деталь имеет неровный внешний профиль.
Формование почти готовой формы может уменьшить количество лишнего материала, который необходимо удалить, в зависимости от геометрии детали и выбранного процесса.
Для материалов с более высокими закупочными затратами улучшение использования материалов может способствовать значительной экономии производства.
Время обработки и второстепенные операции
Деталь с подходящей кованой или литой заготовкой может потребовать меньше операций механической обработки, чем деталь, изготовленная полностью из цельной заготовки.
Уменьшение съема материала может помочь сократить циклы обработки и повысить эффективность использования оборудования.
Однако фактическая выгода зависит от точности заготовки, припусков на обработку, сложности компонентов и количества необходимых операций чистовой обработки.
Инвестиции в оснастку и объем производства
Ковка штампов и литейных форм требует первоначальных затрат на оснастку, которые необходимо учитывать при выборе метода производства.
Для небольших партий или часто меняющихся конструкций прямая обработка на станке с ЧПУ может быть более экономичной, поскольку обычно требует менее специализированного инструмента для формовки.
Для повторного производства или больших объемов,ковкаа литье может стать более рентабельным, если расходы на оснастку можно будет распределить между несколькими производственными подразделениями.
Затраты на качество и координация цепочки поставок
Затраты, связанные с качеством, могут выходить за рамки стоимости самой проверки. Переделки, бракованные детали, задержки поставок, повторные перевозки и дополнительная координация с поставщиками — все это может повлиять на общую стоимость проекта.
Координация требований к формовке, механической обработке и контролю посредством интегрированного производственного соглашения может помочь уменьшить пробелы в коммуникации и улучшить согласованность процесса.
В конечном счете, наиболее подходящий метод производства зависит от совокупных требований к материалу, геометрии, точности размеров, объему заказа, инвестициям в оснастку и графику поставок.
6. Промышленное применение комплексной формовки и механической обработки.
Сочетание формовки, близкой к заданной форме, и чистовой обработки на станках с ЧПУ актуально для нескольких промышленных применений, где геометрия компонентов, механические характеристики и точность размеров должны учитываться вместе.
Гидравлические и гидравлические системы
Корпуса гидравлических клапанов, блоки коллекторов, компоненты насосов и соединители для жидкости могут потребовать кованых или литых заготовок с последующей точной обработкой внутренних каналов, монтажных поверхностей и резьбовых отверстий.
Автомобильная и внедорожная техника
Компоненты подвески, детали рулевого управления, соединения трансмиссии и конструктивные элементы могут выиграть от процессов ковки в сочетании с чистовой обработкой на станках с ЧПУ для достижения необходимых механических и размерных характеристик.
Морское и промышленное оборудование
Изготовленные на заказ морские фитинги, соединители из нержавеющей стали, монтажные компоненты и механическое оборудование могут включать литье по выплавляемым моделям или ковку с последующей механической обработкой и соответствующей обработкой поверхности.
Промышленные насосы и клапаны
Корпуса насосов, компоненты клапанов, рабочие колеса и детали управления жидкостью часто имеют сложную внутреннюю и внешнюю геометрию. Выбор процессов литья, ковки и механической обработки зависит от характеристик материала, требований к давлению и конструкции компонентов.
Промышленное оборудование и автоматизация
Механические разъемы, кронштейны для оборудования, прецизионные корпуса и компоненты трансмиссии могут требовать разных производственных процессов в зависимости от их структурных и функциональных требований.
Выбор правильного производственного маршрута для долгосрочного производства
Не существует единого производственного процесса, подходящего для каждого индивидуального металлического компонента.обработка с ЧПУобеспечивает гибкость и контроль размеров, ковка может обеспечить благоприятные механические свойства несущих деталей, а литье может обеспечить сложную геометрию, которая в противном случае может потребовать значительного удаления материала.
Инженерная задача состоит в том, чтобы определить, как эти процессы могут работать вместе для достижения требуемой производительности компонентов при одновременном контроле производственных затрат.
Нинбо Юлин Трейдинг Ко., Лтд.поддерживает индивидуальные производственные проекты OEM и ODM, координируя формовку почти готовой формы, прецизионную обработку с ЧПУ, инженерную оценку и контроль качества.
Используя процессно-ориентированный подход, компания работает с группами промышленных инженеров для оценки конструкции компонентов, выбора подходящих методов производства и поддержки производства от первоначальных образцов до повторного производства.
О Нинбо Youlin Trading Co., Ltd.
Нинбо Юлин Трейдинг Ко., Лтд. — китайский поставщик прецизионных производственных и инженерных решений, расположенный в Нинбо, провинция Чжэцзян.
Компания специализируется на изготовлении OEM и ODM металлических и пластиковых компонентов на заказ, а также оказывает производственные услуги, охватывающие обработку на станках с ЧПУ, прецизионную ковку, литье по индивидуальному заказу, изготовление листового металла и сопутствующие производственные процессы.
Нинбо Юлинь работает с международными промышленными заказчиками над проектами по производству нестандартных компонентов, обеспечивая инженерную связь, координацию производства и поддержку контроля качества.
Технические запросы и оценка проекта
Инженерные группы, заинтересованные в производстве металлических компонентов на заказ, могут подготовить свои 2D-чертежи, 3D-модели CAD, спецификации материалов и ориентировочные объемы производства для технической оценки.
Общепринятые форматы чертежей и моделей включают STEP, IGES и DWG.
Для получения дополнительной информации о производственных возможностях и поддержке проектов OEM/ODM посетите официальный сайт:
Официальный сайт: https://www.nbyoulins.com
Основные производственные услуги:Прецизионная обработка с ЧПУ, ковка в штампах, инвестицииКастинг, литье под давлением, изготовление листового металла и изготовление металлических компонентов на заказ.
Copyright © 2026 Ningbo Youlin Trading Co., Ltd. Все права защищены.